مقدمه
در بسیاری از واحدهای تولیدی، کنترل کیفیت محصولات، اندازهگیری قطعات و نظارت بر فرآیند تولید همچنان با استفاده از بازرسی چشمی اپراتورها یا ابزارهای اندازهگیری سنتی انجام میشود. بااینحال، افزایش سرعت خطوط تولید، تنوع محصولات و نیاز به حفظ کیفیت یکنواخت، باعث شده است این روشها در برخی کاربردها با محدودیتهایی مانند خستگی نیروی انسانی، خطای بازرسی و دشواری بررسی تعداد زیادی محصول در زمان کوتاه مواجه شوند.
پردازش تصویر صنعتی (Industrial Image Processing) و بینایی ماشین (Machine Vision) از فناوریهایی هستند که برای پاسخ به این نیازها توسعه یافتهاند. این فناوریها با استفاده از دوربینهای صنعتی، الگوریتمهای تحلیل تصویر و در صورت نیاز مدلهای هوش مصنوعی، امکان بررسی خودکار محصولات و فرآیندهای تولید را فراهم میکنند. از شناسایی ترک و خراش روی قطعات گرفته تا اندازهگیری ابعاد، شمارش محصولات، بررسی صحت بستهبندی و هدایت رباتهای صنعتی، میتوان از این فناوریها برای انجام طیف گستردهای از وظایف استفاده کرد.
پیشرفت هوش مصنوعی و یادگیری عمیق نیز قابلیت سیستمهای بینایی ماشین را در شناسایی الگوهای پیچیده و عیوبی که تشخیص آنها با روشهای سنتی دشوار است، افزایش داده است. به همین دلیل، پردازش تصویر و بینایی ماشین به ابزارهایی مهم برای بهبود کنترل کیفیت، افزایش بهرهوری و هوشمندسازی خطوط تولید تبدیل شدهاند.
در این مقاله، با مفهوم پردازش تصویر صنعتی و تفاوت آن با بینایی ماشین آشنا میشویم و سپس نحوه عملکرد، اجزای اصلی، روشها و کاربردهای این فناوریها را بررسی میکنیم. همچنین به مزایا و چالشهای پیادهسازی آنها و نکاتی میپردازیم که برای انتخاب و اجرای یک سیستم بینایی ماشین صنعتی باید در نظر گرفت.
آنچه در این سند خواهیم آموخت
در این راهنمای جامع، به مهمترین پرسشهای مرتبط با پردازش تصویر صنعتی پاسخ خواهیم داد، از جمله:
- پردازش تصویر صنعتی چیست و چه تفاوتی با بینایی ماشین (Machine Vision) دارد؟
- یک سیستم پردازش تصویر صنعتی از چه اجزایی تشکیل شده است؟
- این سیستمها چگونه تصاویر را تحلیل و بر اساس آنها تصمیمگیری میکنند؟
- مهمترین کاربردهای پردازش تصویر در صنایع مختلف چیست؟
- چه صنایعی بیشترین بهره را از این فناوری میبرند؟
- پردازش تصویر کلاسیک چه تفاوتی با روشهای مبتنی بر هوش مصنوعی و یادگیری عمیق دارد؟
- برای پیادهسازی یک پروژه پردازش تصویر صنعتی چه مراحلی باید طی شود؟
- چه تجهیزات و سختافزارهایی برای طراحی یک سیستم بینایی ماشین مورد نیاز است؟
- مزایا و چالشهای استفاده از پردازش تصویر در خطوط تولید چیست؟
- هزینه پیادهسازی یک سیستم پردازش تصویر به چه عواملی بستگی دارد؟
- هنگام انتخاب شرکت مجری یا راهکار مناسب، به چه نکاتی باید توجه کرد؟
- آینده پردازش تصویر صنعتی و نقش فناوریهایی مانند هوش مصنوعی، Edge AI و Industrial Copilot در آن چیست؟
پردازش تصویر (Image Processing) چیست؟
اگر یک تصویر دیجیتال داشته باشیم و با استفاده از روشها و الگوریتمهای مختلف، تغییراتی روی آن ایجاد کنیم یا اطلاعاتی از آن به دست آوریم، در واقع عملیات پردازش تصویر انجام دادهایم
برای مثال، اگر تصویری دریافت کنیم و تعداد افراد موجود در آن را بشماریم، اطلاعات مشخصی از تصویر استخراج کردهایم. همچنین، اگر چند تصویر متوالی از یک خودرو ثبت کنیم و با تحلیل تغییرات موقعیت آن در تصاویر، سرعت حرکت خودرو را محاسبه کنیم، نوعی پردازش تصویر انجام دادهایم.
البته، پردازش تصویر لزوماً به معنای استخراج اطلاعات نیست. برخی عملیات صرفاً با هدف تغییر یا بهبود ویژگیهای ظاهری تصویر انجام میشوند؛ مانند افزایش وضوح، کاهش نویز یا تبدیل تصویر رنگی به سیاهوسفید. تمام این موارد، حتی بدون استخراج اطلاعات مشخص، در دسته عملیات پردازش تصویر قرار میگیرند.
بنابراین، بهبود کیفیت و وضوح تصویر، حذف نویز، تبدیل تصویر رنگی به سیاهوسفید، شناسایی لبهها، جداسازی اشیا از پسزمینه و اندازهگیری ابعاد یک قطعه، همگی نمونههایی از پردازش تصویر هستند.
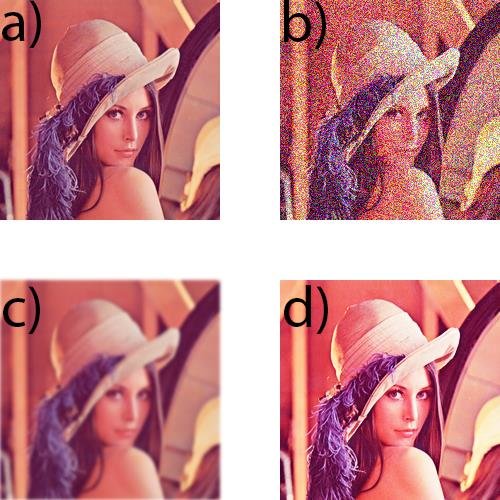
در کاربردهای صنعتی، از این روشها برای تحلیل تصاویر محصولات و فرآیندهای تولید استفاده میشود. برای مثال، میتوان با استفاده از الگوریتمهای پردازش تصویر، ابعاد یک قطعه را اندازهگیری کرد، وجود ترک یا خراش را بررسی کرد یا رنگ و شکل محصول را مورد ارزیابی قرار داد.
مراحل اصلی پردازش تصویر
فرآیند پردازش تصویر بسته به هدف و نوع کاربرد میتواند متفاوت باشد؛ بااینحال، در بسیاری از پروژهها میتوان آن را به چند مرحله اصلی تقسیم کرد:
- دریافت تصویر (Image Acquisition): در این مرحله، تصویر از طریق دوربین، اسکنر یا منابع تصویری دیگر دریافت و به قالب دیجیتال تبدیل میشود. کیفیت تصویر ورودی و شرایط ثبت آن، تأثیر مستقیمی بر نتایج مراحل بعدی دارد.
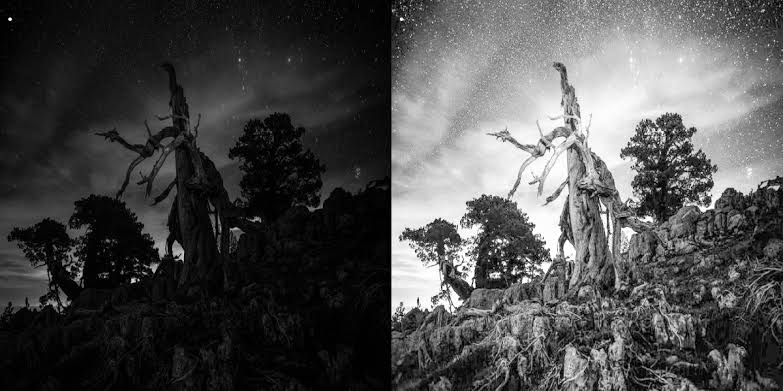
- پیشپردازش تصویر (Image Preprocessing): هدف از این مرحله، آمادهسازی تصویر برای تحلیلهای بعدی است. اقداماتی مانند کاهش نویز، اصلاح روشنایی و کنتراست، تغییر اندازه و بهبود وضوح تصویر در این مرحله انجام میشوند.
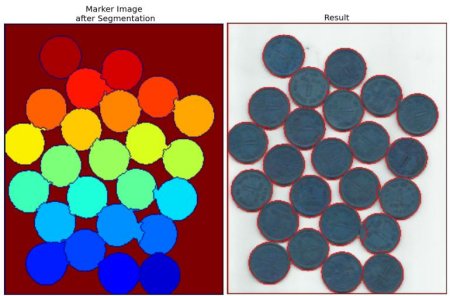
- بخشبندی تصویر (Image Segmentation): در این مرحله، نواحی یا اشیای موردنظر از سایر بخشهای تصویر تفکیک میشوند. برای مثال، در یک تصویر صنعتی میتوان قطعه موردنظر را از پسزمینه جدا کرد تا امکان بررسی دقیقتر آن فراهم شود.
- استخراج ویژگیها (Feature Extraction): پس از شناسایی نواحی موردنظر، ویژگیهای مهم آنها استخراج میشوند. این ویژگیها میتوانند شامل شکل، اندازه، رنگ، بافت، لبهها و سایر مشخصات بصری باشند.
- تحلیل و تفسیر تصویر (Image Analysis and Interpretation): در این مرحله، اطلاعات و ویژگیهای استخراجشده برای انجام وظایفی مانند تشخیص اشیا، شمارش، اندازهگیری، طبقهبندی یا شناسایی عیوب مورد استفاده قرار میگیرند.
- ارائه نتایج (Output): در نهایت، نتیجه پردازش به شکل مناسب ارائه میشود؛ برای مثال، نمایش اطلاعات روی تصویر، تولید گزارش، ذخیره دادهها یا ارسال نتیجه به یک سیستم کنترلی.
نکته: این مراحل یک چارچوب عمومی هستند و لزوماً در تمام پروژههای پردازش تصویر به همین ترتیب یا بهصورت مجزا اجرا نمیشوند. برای مثال، در برخی کاربردها تنها به بهبود کیفیت تصویر نیاز است و مراحلی مانند بخشبندی و استخراج ویژگی انجام نمیشوند. همچنین در روشهای مبتنی بر هوش مصنوعی و یادگیری عمیق، برخی از این مراحل ممکن است بهصورت یکپارچه و درون مدل انجام شوند.
OpenCV چیست؟
OpenCV (Open Source Computer Vision Library) یک کتابخانه متنباز و رایگان برای پردازش تصویر و بینایی ماشین است که مجموعه گستردهای از الگوریتمها و ابزارهای موردنیاز برای تحلیل تصاویر و ویدئوها را در اختیار توسعهدهندگان قرار میدهد.
این کتابخانه از زبانهای برنامهنویسی مختلفی مانند ++C و Python پشتیبانی میکند و امکانات متنوعی برای انجام عملیات پردازش تصویر، از جمله کاهش نویز، تشخیص لبه، بخشبندی تصویر، استخراج ویژگیها، تشخیص و ردیابی اشیا و تحلیل تصاویر متوالی دارد.
برای مثال، با استفاده از OpenCV میتوان برنامهای طراحی کرد که تصاویر دریافتی از دوربین یک خط تولید را بررسی کند، قطعات را از پسزمینه جدا سازد، ابعاد آنها را اندازهگیری کند یا وجود برخی عیوب ظاهری را تشخیص دهد.
یکی از مزیتهای مهم OpenCV، قابلیت ترکیب آن با کتابخانهها و چارچوبهای هوش مصنوعی مانند PyTorch و TensorFlow است. به این ترتیب، میتوان از روشهای کلاسیک پردازش تصویر در کنار مدلهای یادگیری ماشین و یادگیری عمیق در یک سیستم بینایی ماشین استفاده کرد.
به دلیل گستردگی امکانات، عملکرد مناسب و پشتیبانی از زبانهای برنامهنویسی مختلف، OpenCV یکی از ابزارهای پرکاربرد در توسعه نرمافزارهای پردازش تصویر و سیستمهای بینایی ماشین، از جمله کاربردهای صنعتی است.
وبسایت رسمی: https://opencv.org/
بینایی ماشین (Machine Vision) چیست؟
یه زبان ساده، اگر به یک ماشین صنعتی دوربین و سیستم نورپردازی اضافه کنیم، تصاویر دریافتی را با استفاده از الگوریتمهای پردازش تصویر و در صورت نیاز هوش مصنوعی تحلیل کنیم و بر اساس نتایج بهدستآمده، وظیفه مشخصی مانند شناسایی قطعات معیوب، اندازهگیری ابعاد یا کنترل کیفیت محصولات را انجام دهیم، در واقع یک سیستم بینایی ماشین ایجاد کردهایم.
یک سیستم بینایی ماشین معمولاً از اجزایی مانند دوربین، لنز، سیستم نورپردازی، سختافزار پردازشی و نرمافزار تحلیل تصویر تشکیل شده است. این سیستم تصاویر را از محیط یا خط تولید دریافت میکند، اطلاعات موردنیاز را از آنها استخراج میکند و بر اساس نتایج تحلیل، تصمیم یا خروجی مشخصی تولید میکند.
برای مثال، در یک خط تولید قطعات صنعتی، سیستم بینایی ماشین میتواند با تصویربرداری از هر قطعه، ابعاد آن را اندازهگیری کند، وجود ترک یا خراش را بررسی کند و در صورت شناسایی محصول معیوب، نتیجه را به اپراتور یا سیستم کنترل خط تولید اعلام کند.
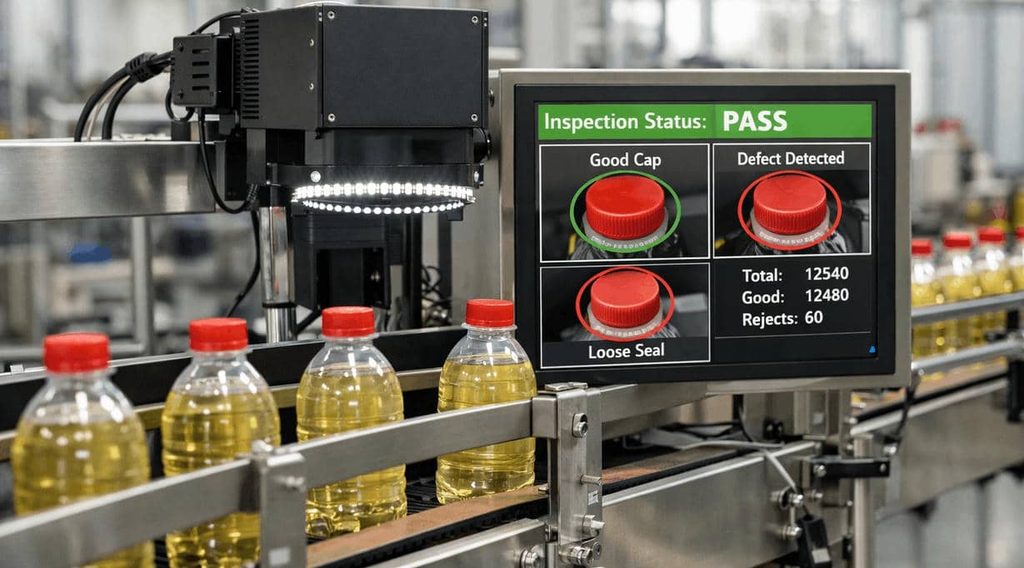
در واقع، پردازش تصویر یکی از فناوریهای اصلی مورد استفاده در سیستمهای بینایی ماشین است؛ اما بینایی ماشین مفهوم گستردهتری دارد و علاوه بر تحلیل تصویر، فرآیند تصویربرداری، تجهیزات موردنیاز، تفسیر نتایج و ارتباط با سایر بخشهای سیستم صنعتی را نیز در بر میگیرد.
تفاوت پردازش تصویر و بینایی ماشین (Image Processing vs. Machine Vision)
پردازش تصویر و بینایی ماشین دو مفهوم مرتبط با یکدیگر هستند که گاهی بهاشتباه بهجای هم استفاده میشوند؛ اما از نظر کاربرد و دامنه عملکرد تفاوت دارند.
پردازش تصویر (Image Processing) به روشها و الگوریتمهایی گفته میشود که برای انجام عملیات روی تصاویر دیجیتال، مانند بهبود کیفیت، حذف نویز، تشخیص لبهها، جداسازی نواحی و استخراج ویژگیهای بصری استفاده میشوند.
در مقابل، بینایی ماشین یک سیستم کامل و کاربردی در محیط صنعتی است که علاوه بر پردازش تصویر، شامل سختافزارهایی مانند دوربین صنعتی، لنز، نورپردازی، کامپیوتر صنعتی و همچنین ارتباط با تجهیزات خط تولید (مانند PLC) نیز میشود. در واقع، پردازش تصویر یکی از اجزای اصلی بینایی ماشین است، اما بینایی ماشین یک راهکار جامع برای اجرای وظایف واقعی در صنعت محسوب میشود.
بهطور خلاصه، پردازش تصویر «مغز تحلیلی» سیستم است، در حالی که بینایی ماشین «کل سیستم اجرایی» برای حل یک مسئله صنعتی در دنیای واقعی است.
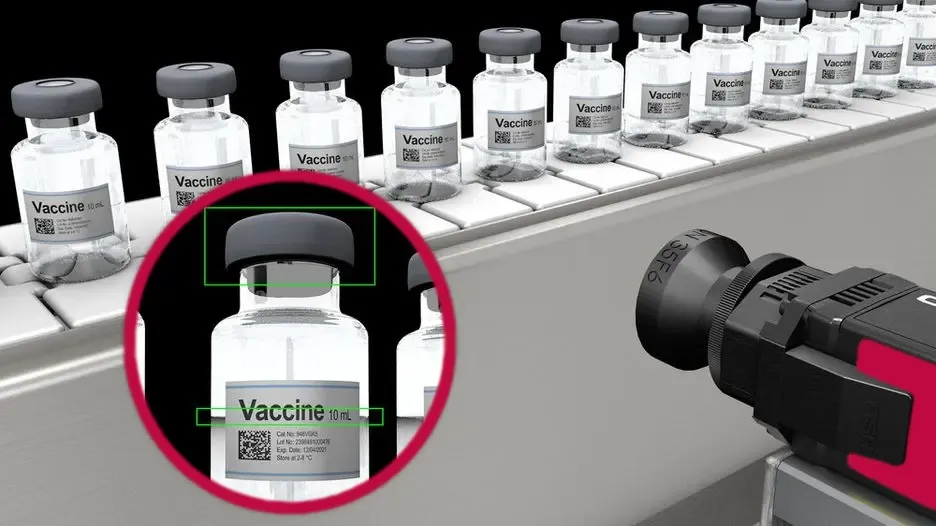
در مثال تشخیص عیوب درب بطریها، الگوریتمهایی که تصاویر را تحلیل میکنند، بخشی از پردازش تصویر هستند؛ اما مجموعه دوربین، نورپردازی، سختافزار پردازشی، نرمافزار تحلیل، اعلام هشدار و ارتباط با تجهیزات خط تولید، یک سیستم بینایی ماشین را تشکیل میدهد.
بهطور خلاصه، پردازش تصویر یکی از ابزارهای اصلی مورد استفاده در بینایی ماشین است؛ درحالیکه بینایی ماشین مفهوم گستردهتری دارد و کل فرآیند دریافت تصویر، تحلیل آن و استفاده از نتایج را شامل میشود.
سیستم بینایی ماشین صنعتی چگونه کار میکند؟
در یک سیستم پردازش تصویر صنعتی:
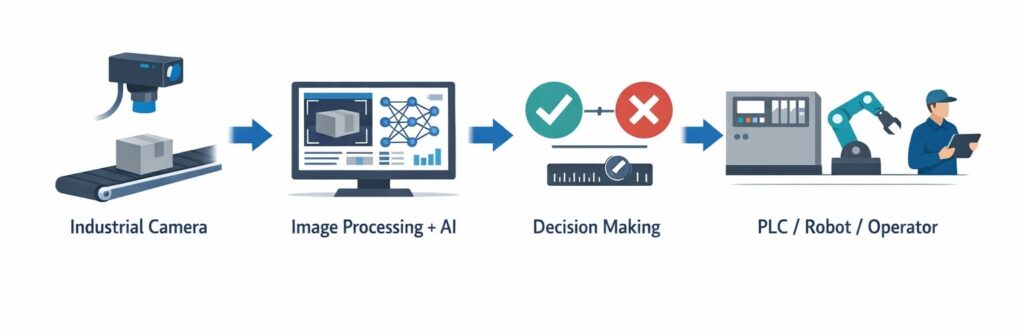
- ابتدا دوربین از محصول یا فرآیند تولید تصویر تهیه میکند
- سپس نرمافزار با استفاده از الگوریتمهای پردازش تصویر و در صورت نیاز، مدلهای هوش مصنوعی، تصاویر دریافتی را تحلیل کرده و اطلاعات موردنظر را استخراج میکند
- در مرحله بعد، نتایج تحلیل برای تصمیمگیری مورد استفاده قرار میگیرند. برای مثال، سیستم میتواند سالم یا معیوب بودن یک محصول را مشخص کند، ابعاد قطعه را اندازهگیری نماید، تعداد محصولات را بشمارد، بارکد یا متن درجشده روی آنها را بخواند یا اطلاعات لازم را به تجهیزات صنعتی ارسال کند. بر اساس نوع کاربرد، این خروجی میتواند به شکل هشدار برای اپراتور، فرمان به PLC یا دستور حرکتی برای ربات صنعتی باشد.
یک سیستم پردازش تصویر با استفاده از دوربین صنعتی، تصاویر محصولات را دریافت و با استفاده از الگوریتمهای پردازش تصویر و هوش مصنوعی، در کسری از ثانیه اطلاعات لازم را استخراج و درباره کیفیت و وضعیت آنها تصمیم میگیرد
برخلاف بازرسی چشمی و سیستمهای سنتی که به تجربه و دقت اپراتور وابسته است، سیستمهای بینایی ماشین صنعتی میتوانند بهصورت ۲۴ ساعته، با سرعت بالا و کیفیت یکنواخت فعالیت کنند. این ویژگی باعث شده است که این فناوری به یکی از ارکان اصلی اتوماسیون صنعتی، کارخانههای هوشمند و صنعت ۴.۰ تبدیل شود.
نکته مهم این است که بینایی ماشین تنها به تشخیص محصولات معیوب محدود نمیشود. امروزه از این فناوری برای کاربردهای متنوعی مانند کنترل کیفیت، اندازهگیری ابعاد و موقعیت قطعات، هدایت رباتها، تشخیص رنگ، خواندن متن و کدهای شناسایی، پایش فرآیندهای تولید، تشخیص ناهنجاری و حتی پیشبینی مشکلات احتمالی در خطوط تولید استفاده میشود.
با پیشرفت هوش مصنوعی و یادگیری عمیق، توانایی سیستمهای بینایی ماشین صنعتی نیز بهطور چشمگیری افزایش یافته است. این سیستمها اکنون قادرند الگوهای پیچیده، عیوب ظریف و تغییرات غیرعادی را با دقت بسیار بالا شناسایی کنند؛ وظایفی که انجام آنها برای انسان زمانبر، پرهزینه یا حتی غیرممکن است. به همین دلیل امروزه بینایی ماشین، یک فناوری راهبردی برای افزایش بهرهوری، کاهش هزینهها و تصمیمگیری هوشمند در صنایع مختلف محسوب میشود.
یک سیستم بینایی ماشین همانند یک «بازرس هوشمند» است که میتواند بدون خستگی، هزاران محصول را در هر ساعت بررسی میکند. این سیستم با استفاده از دوربینهای صنعتی، تجهیزات نوری، رایانههای پردازشی و الگوریتمهای هوش مصنوعی، از محصولات تصویر تهیه میکند، آنها را تحلیل کرده و در کسری از ثانیه درباره کیفیت یا وضعیت آنها تصمیم میگیرد.
به عنوان مثال، تصور کنید روی یک خط تولید بطری نوشیدنی، لازم است وجود درب، سلامت ظاهری بطری و تاریخ تولید هر بطری بررسی شود. سیستم پردازش تصویر به محض عبور هر بطری، از آن تصویر میگیرد، اطلاعات موردنیاز را استخراج میکند و در صورت مشاهده هرگونه نقص، فرمان خروج محصول معیوب را به تجهیزات خط تولید ارسال میکند. بسته به نوع بازرسی، پیچیدگی تحلیل و سختافزار مورد استفاده، این فرآیند میتواند در زمان بسیار کوتاهی انجام شود و با سرعت خط تولید هماهنگ باشد.
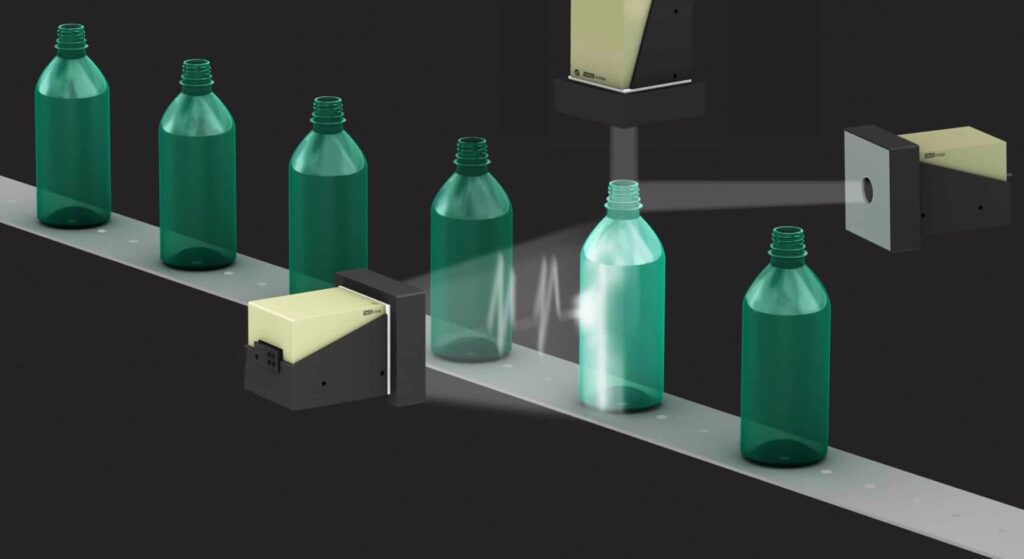
در ادامه با اجزای اصلی این سیستم آشنا میشویم.
اجزای اصلی سیستمهای بینایی ماشین
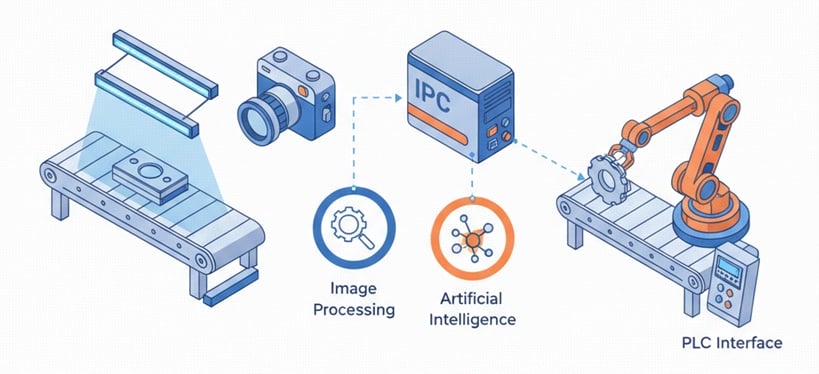
دوربین صنعتی
دوربین، اولین و یکی از مهمترین اجزای یک سیستم پردازش تصویر صنعتی است؛ زیرا کیفیت و دقت تمام تصمیمهای بعدی به کیفیت تصویری که ثبت میشود بستگی دارد. برخلاف دوربینهای معمولی، دوربینهای صنعتی برای کار مداوم در محیطهای کارخانهای طراحی شدهاند و میتوانند با سرعت بسیار بالا و دقت زیاد از محصولات تصویربرداری کنند.
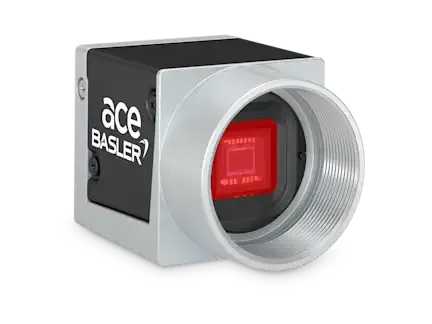
انتخاب دوربین مناسب به عواملی مانند سرعت خط تولید، ابعاد قطعه، دقت موردنیاز، شرایط محیطی، نوع عیب قابل تشخیص و فاصله دوربین از محصول بستگی دارد.
لنز
اگر دوربین را چشم سیستم بدانیم، لنز وظیفه دارد تصویر را با بیشترین وضوح روی حسگر دوربین تشکیل دهد. حتی بهترین دوربین صنعتی نیز بدون انتخاب لنز مناسب نمیتواند تصویر دقیقی تولید کند. متاسفانه در بسیاری از پروژههای پردازش تصویر تنها به کیفیت دوربین توجه میشود، این در حالی است که انتخاب لنز نا مناسب میتواند به عنوان یک گلوگاه، دقت و کیفیت کل سیستم را کاهش دهد.
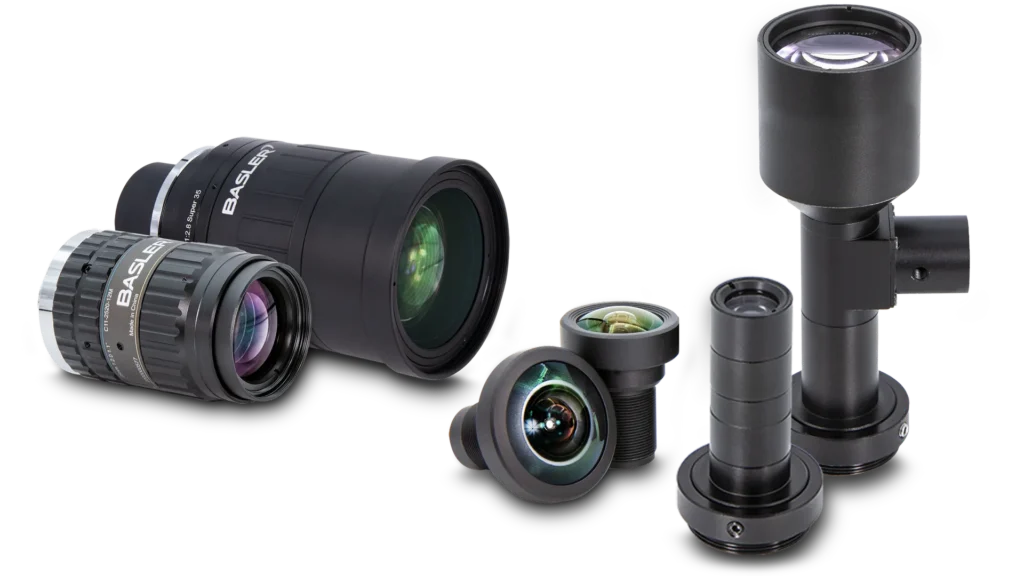
لنز مناسب باعث میشود تمام جزئیات موردنیاز، مانند ترکهای ریز، خراشهای سطحی، نوشتههای کوچک یا ابعاد قطعات، با وضوح کافی ثبت شوند. هنگام انتخاب لنز باید عواملی مانند فاصله کاری، قدرت تفکیک لنزِ، میدان دید (Field of View)، اندازه حسگر دوربین و میزان بزرگنمایی موردنیاز در نظر گرفته شود.
یکی از اشتباهات رایج در پروژههای بینایی ماشین این است که تمرکز اصلی تنها بر انتخاب دوربین قرار میگیرد، در حالی که انتخاب لنز میتواند به یک گلوگاه جدی تبدیل شود و عملکرد کل سیستم را بهطور قابلتوجهی تحت تأثیر قرار دهد.
لازم به ذکر است که هماهنگی بین لنز و دوربین، هم از نظر کیفیت تصویر و هم از نظر سازگاری فیزیکی (مانند نوع مانت یا Mount)، اهمیت بسیار بالایی دارد. بهطور معمول، تولیدکنندگان و فروشندگان لنز، مدلهای سازگار با هر دوربین را بهصورت مشخص در کاتالوگها و وبسایتهای خود معرفی میکنند تا از بروز مشکلات نصب و افت کیفیت تصویر جلوگیری شود.
لنزها در بینایی ماشین انواع مختلفی دارند؛ از جمله لنزهای معمولی (Standard Lenses)، لنزهای تلهفوتو (Telephoto) و لنزهای تلهسنتریک (Telecentric). هر یک از این لنزها برای کاربردهای خاصی بهینهسازی شدهاند و ویژگیهای متفاوتی از جمله میدان دید، میزان اعوجاج، عمق میدان و دقت اندازهگیری ارائه میدهند. به همین دلیل، انتخاب صحیح نوع لنز در هر پروژه پردازش تصویر صنعتی اهمیت بسیار بالایی دارد و تأثیر مستقیم بر دقت و کیفیت نتایج سیستم دارد.
نورپردازی
بسیاری از متخصصان بینایی ماشین معتقدند که نورپردازی مهمترین عامل موفقیت یک پروژه پردازش تصویر صنعتی است. حتی پیشرفتهترین الگوریتمهای هوش مصنوعی نیز در صورت دریافت تصویر نامناسب، عملکرد مطلوبی نخواهند داشت.
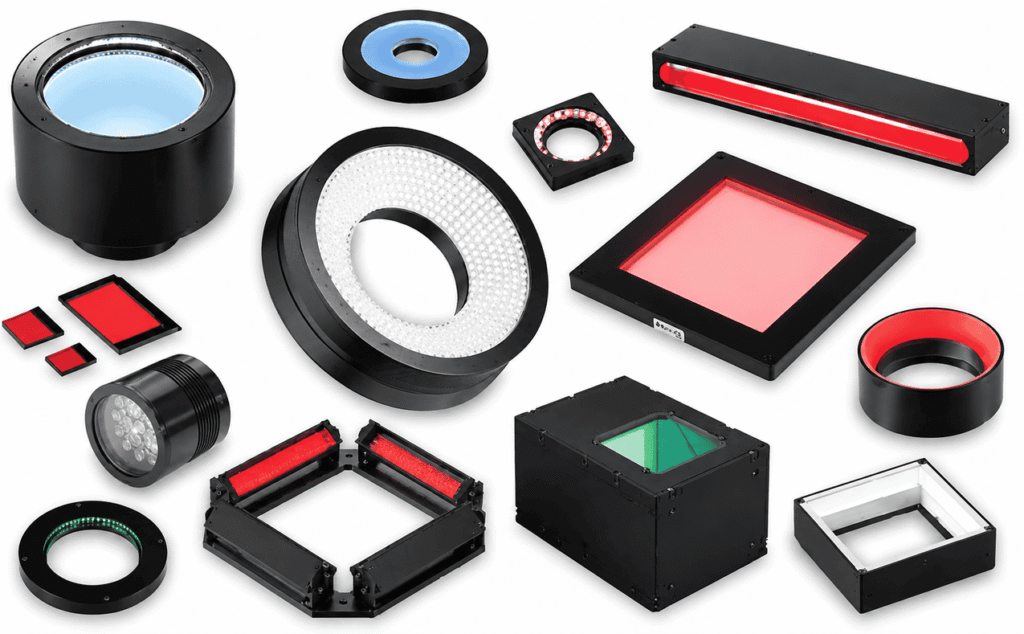
هدف از نورپردازی، حذف سایهها، کاهش انعکاس نور، افزایش کنتراست و برجسته کردن ویژگیهایی است که سیستم باید آنها را تشخیص دهد. بسته به نوع کاربرد، از منابع نوری مختلفی مانند نور حلقهای (Ring Light)، نور خطی، نور پسزمینه (Backlight)، نور گنبدی (Dome Light) یا نور هممحور (Coaxial Light) استفاده میشود.
در بسیاری از پروژهها، طراحی صحیح نورپردازی تأثیر بیشتری از تغییر الگوریتم یا استفاده از دوربین گرانتر دارد.
داشتن درک صحیح از اپتیک و رفتار رنگها نقش بسیار مهمی در موفقیت سیستمهای پردازش تصویر دارد. طراحی یک سیستم نوری مؤثر تنها یک موضوع مهندسی ساده نیست، بلکه ترکیبی از دانش اپتیک، شناخت طیفهای نوری، و درک تعامل نور با سطح اجسام است. به همین دلیل، این بخش از طراحی به تجربه عملی، تخصص عمیق و حتی نوعی نگاه خلاقانه نیاز دارد.
با این حال، در بسیاری از پروژهها—بهویژه در برخی پیادهسازیها در ایران—اهمیت نورپردازی و طراحی اپتیکی بهدرستی درک نمیشود و این مرحله با سادهسازی بیش از حد یا بدون تحلیل دقیق انجام میگیرد؛ در حالی که در عمل، نورپردازی یکی از تعیینکنندهترین عوامل کیفیت در کل سیستم بینایی ماشین است. این حوزه را میتوان ترکیبی از علم، تجربه و هنر مهندسی دانست.
کامپیوتر صنعتی
پس از ثبت تصویر، دادهها به کامپیوتر صنعتی منتقل میشوند تا پردازش شوند. این رایانهها برای کار مداوم در شرایط سخت صنعتی طراحی شدهاند و معمولاً در برابر گردوغبار، لرزش، دمای بالا و نویز الکتریکی مقاومت بیشتری نسبت به رایانههای معمولی دارند.
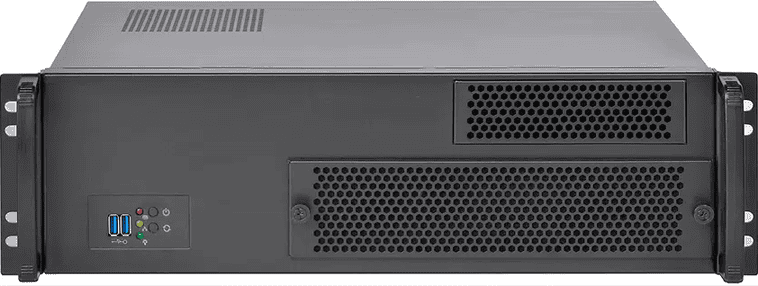
بسته به پیچیدگی پروژه، پردازش تصاویر میتواند توسط پردازنده (CPU)، پردازنده گرافیکی (GPU) یا شتابدهندههای هوش مصنوعی انجام شود. در مواقعی که از هوش مصنوعی(یادگیری عمیق) استفاده میشود، وجود GPU معمولاً نقش مهمی در افزایش سرعت پردازش دارد.
در برخی پروژهها و برای کاهش هزینههای اولیه، امکان استفاده از رایانههای غیرصنعتی (Industrial PC سبک یا حتی کامپیوترهای معمولی با قابلیت کارکرد مداوم) نیز وجود دارد؛ اما انتخاب این گزینه کاملاً وابسته به شرایط پروژه، بار پردازشی، و محیط کاری است و نیازمند تجربه و تحلیل دقیق مهندسی میباشد.
نرمافزار پردازش تصویر
نرمافزار، مغز منطقی سیستم است. این بخش تصاویر دریافتی را تحلیل کرده و اطلاعات موردنیاز را استخراج میکند. بسته به نوع پروژه، نرمافزار میتواند عملیات مختلفی را انجام دهد، از جمله:
- حذف نویز تصویر
- افزایش کیفیت تصویر
- تشخیص لبهها
- اندازهگیری ابعاد
- تشخیص عیوب قطعه
- تشخیص موقعیت قطعات
- شمارش محصولات
- خواندن بارکد و QR Code
- تشخیص رنگ
- استخراج ویژگیهای مختلف از تصویر
در پروژههای ساده، این تحلیلها با الگوریتمهای کلاسیک پردازش تصویر انجام میشوند؛ اما در کاربردهای پیچیده، از مدلهای هوش مصنوعی نیز کمک گرفته میشود.
برای پیادهسازی این عملیات، ابزارها و کتابخانههای متنوعی در دسترس هستند که بسته به نوع پروژه انتخاب میشوند. از جمله رایجترین آنها میتوان به OpenCV به عنوان یکی از پرکاربردترین کتابخانههای متنباز پردازش تصویر، HALCON به عنوان یک پلتفرم صنعتی قدرتمند و تجاری با قابلیتهای پیشرفته بینایی ماشین، و همچنین ابزارها و فریمورکهای دیگری مانند scikit-image، MATLAB Image Processing Toolbox و در پروژههای مبتنی بر هوش مصنوعی، TensorFlow و PyTorch اشاره کرد. انتخاب هر یک از این ابزارها به سطح پیچیدگی پروژه، نیازهای صنعتی و محدودیتهای اجرایی بستگی دارد.
هوش مصنوعی
در سالهای اخیر، هوش مصنوعی تحول بزرگی در پردازش تصویر صنعتی ایجاد کرده است. در گذشته، برنامهنویس باید تمام قوانین تشخیص را بهصورت دستی تعریف میکرد. برای مثال باید مشخص میکرد رنگ در چه محدودهای باشد یا فرم هندسی قطعه دقیقا به چه صورت باشد اما امروزه مدلهای یادگیری عمیق میتوانند با مشاهده هزاران نمونه، الگوهای موردنظر را بهصورت خودکار یاد بگیرند.
به کمک هوش مصنوعی میتوان عیوب سطحی بسیار ظریف، ترکها، تغییر رنگ، نقص مونتاژ، خطاهای چاپ، محصولات غیرعادی و بسیاری از مشکلاتی که با روشهای سنتی بهسختی قابل تشخیص بودند را با دقت بالا شناسایی کرد.
البته باید توجه داشت که هوش مصنوعی همیشه بهترین انتخاب نیست. در بسیاری از کاربردهای صنعتی که شرایط محیطی ثابت است، الگوریتمهای کلاسیک پردازش تصویر سریعتر، سادهتر و اقتصادیتر هستند. انتخاب بین این دو رویکرد به نوع مسئله، میزان تنوع محصولات و سطح پیچیدگی پروژه بستگی دارد.
هوش مصنوعی همیشه بهترین انتخاب نیست؛ همانطور که برای کندن یک باغچه از بیل مکانیکی استفاده نمیکنیم، در بسیاری از پروژههای صنعتی نیز الگوریتمهای کلاسیک انتخابی سریعتر، سادهتر و اقتصادیتر هستند.
ارتباط با PLC و تجهیزات خط تولید
پس از پایان تحلیل تصویر، سیستم باید نتیجه را به تجهیزات خط تولید منتقل کند. این ارتباط معمولاً از طریق PLC، کنترلرهای صنعتی یا شبکههای ارتباطی کارخانه انجام میشود.
برای مثال، اگر سیستم وجود یک محصول معیوب را تشخیص دهد، میتواند فرمان فعال شدن جک پنوماتیکی برای خروج محصول، توقف نوار نقاله، هشدار به اپراتور، ثبت اطلاعات در پایگاه داده یا ارسال گزارش به سیستمهای مدیریتی را صادر کند.به همین دلیل، سیستم پردازش تصویر تنها یک ابزار تشخیص نیست؛ بلکه بخشی از فرآیند اتوماسیون و کنترل هوشمند کارخانه محسوب میشود و نقش مهمی در تصمیمگیری لحظهای ایفا میکند.
با این حال، سطح دخالت سیستم در فرآیند تصمیمگیری همیشه یکسان نیست. در برخی پروژهها، سیستم پردازش تصویر صرفاً نقش مانیتورینگ و پایش را بر عهده دارد و بدون ارسال فرمان مستقیم به تجهیزات کنترلی، تنها از طریق اعلانهای بصری، صوتی یا هشدارهای نرمافزاری اپراتور را از وضعیت غیرعادی مطلع میکند. در این نوع کاربردها، تصمیم نهایی همچنان بر عهده اپراتور یا سیستمهای بالادستی است و سیستم بینایی ماشین صرفاً نقش یک ابزار هشداردهنده و پایشگر را ایفا میکند.
مهمترین کاربردهای پردازش تصویر و بینایی ماشین صنعتی
پردازش تصویر و بینایی ماشین امروزه نقش مهمی در اتوماسیون و هوشمندسازی فرآیندهای صنعتی ایفا میکنند. این فناوریها با استفاده از دوربینهای صنعتی، الگوریتمهای پردازش تصویر و در صورت نیاز مدلهای هوش مصنوعی، امکان بررسی و تحلیل خودکار محصولات و فرآیندهای تولید را فراهم میکنند.
از کنترل کیفیت و شناسایی عیوب محصولات گرفته تا اندازهگیری قطعات، هدایت رباتها و پایش خطوط تولید، این فناوریها کاربردهای متنوعی در صنایع مختلف دارند. در ادامه، مهمترین کاربردهای آنها را بررسی میکنیم.
کنترل کیفیت (Quality Control)
یکی از اصلیترین کاربردهای پردازش تصویر صنعتی، کنترل کیفیت محصولات در خطوط تولید است. در این کاربرد، سیستم بهصورت خودکار هر محصول را در حین حرکت روی خط تولید بررسی کرده و آن را با معیارها و استانداردهای از پیش تعریفشده مقایسه میکند. این استانداردها میتوانند شامل ابعاد هندسی، وضعیت ظاهری، یکنواختی رنگ، وجود یا عدم وجود نقصهای سطحی مانند خط و خش، ترک، لکه یا شکستگی، و حتی صحت مونتاژ قطعات باشند.
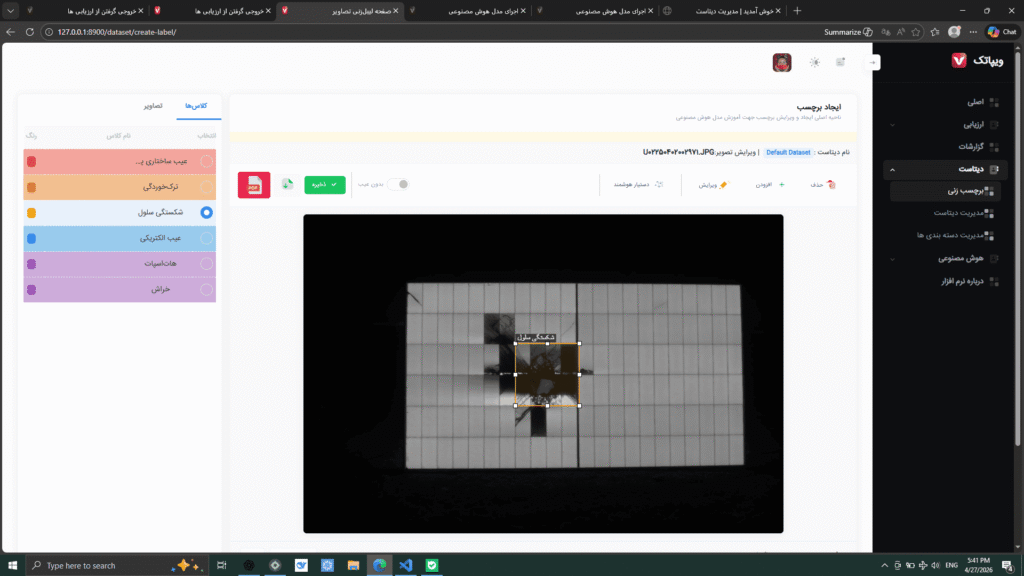
برای مثال:
- در صنایع بستهبندی مواد غذایی، سیستم بینایی ماشین میتواند بستههای معیوب مانند دربباز، برچسب ناقص یا تاریخ اشتباه را شناسایی و از خط تولید خارج کند.
- در صنعت خودروسازی نیز از این فناوری برای بررسی کیفیت رنگ بدنه، کنترل وجود خط و خش روی قطعات، یا صحت نصب اجزای داخلی و خارجی خودرو استفاده میشود.
- همچنین در صنایع فولاد و ریختهگری، پردازش تصویر برای تشخیص ترکهای سطحی یا حفرههای ریز در محصولات فلزی بهکار میرود که تشخیص آنها با چشم انسان دشوار یا غیرممکن است.
این سیستمها با تشخیص زودهنگام عیوب و حذف محصولات نامنطبق در مراحل اولیه تولید، نقش مهمی در کاهش نرخ ضایعات ایفا میکنند. علاوه بر این، با خودکارسازی فرآیند بازرسی، میتوانند وابستگی به نیروی انسانی را کاهش داده و در نتیجه هزینههای مرتبط با کنترل کیفیت و منابع انسانی را بهطور قابل توجهی بهینه کنند.
نتیجه استفاده از این سیستمها، افزایش یکنواختی کیفیت محصولات، کاهش خطای انسانی، بهبود سرعت بازرسی و کاهش وابستگی به نیروی انسانی در فرآیند کنترل کیفیت است؛ بهطوری که در بسیاری از خطوط تولید مدرن، بازرسی انسانی بهطور کامل با سیستمهای خودکار بینایی ماشین جایگزین یا بهعنوان مکمل آنها استفاده میشود.
اندازهگیری ابعاد (Dimensional Measurement)
در کاربردهای دقیق و با طراحی مناسب سیستم تصویربرداری، انتخاب تجهیزات اپتیکی و انجام کالیبراسیون، دستیابی به دقت اندازهگیری در مقیاس چند میکرون نیز امکانپذیر است. بااینحال، دقت نهایی به عواملی مانند میدان دید، رزولوشن دوربین، کیفیت لنز، شرایط نورپردازی، روش کالیبراسیون و پایداری مکانیکی سیستم بستگی دارد و باید برای هر پروژه بهصورت مستقل ارزیابی شود.
این سیستمها قادرند حتی ابعاد قطعات را با دقتی در حد چند میکرون (µm) نیز اندازهگیری کنند
برای مثال:
- در صنعت خودروسازی از این فناوری برای کنترل فاصله سوراخها در قطعات فلزی یا بررسی انطباق ابعاد قطعات مونتاژی استفاده میشود.
- در صنایع الکترونیک نیز از آن برای اندازهگیری دقیق ابعاد بردهای مدار چاپی (PCB) و محل قرارگیری قطعات استفاده میگردد.
- در صنایع فولادی نیز از آن برای اندازهگیری عرض اسلب و ورقهای فولادی، قطر شافتهای فولادی استفاده میشود.
- همچنین در صنایع بستهبندی، سیستمهای بینایی ماشین میتوانند طول و عرض بستهها را بررسی کرده و از تطابق آنها با استانداردهای تولید اطمینان حاصل کنند.
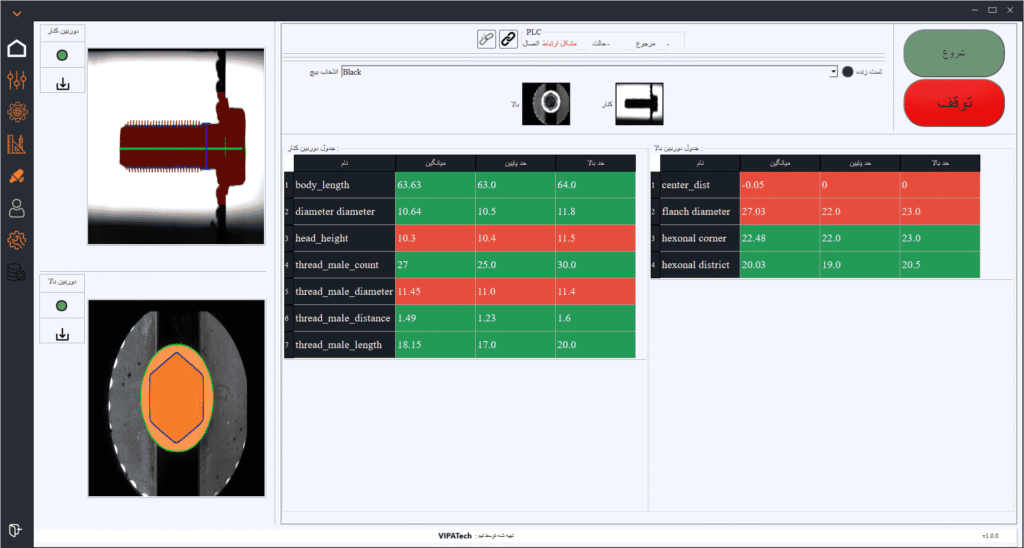
به همین دلیل، سیستمهای اندازهگیری مبتنی بر پردازش تصویر به یکی از ابزارهای کلیدی در کنترل کیفیت مدرن تبدیل شدهاند، بهویژه در صنایعی که دقت در حد میلیمتر یا حتی میکرون اهمیت دارد.
تشخیص وجود یا عدم وجود قطعه
یکی از سادهترین کاربردها، بررسی وجود یا عدم وجود یک قطعه در محل مشخص است. برای مثال، بررسی وجود درب بطری، واشر، لیبل یا قطعه مونتاژی. این کاربرد در جلوگیری از خطاهای مونتاژ و افزایش ایمنی محصولات نقش مهمی دارد.
با این حال، کاربرد پردازش تصویر صنعتی تنها به بازرسی قطعات و محصولات محدود نمیشود. امروزه بسیاری از صنایع از سیستمهای بینایی ماشین برای پایش ایمنی کارکنان و نظارت بر محیط کار نیز استفاده میکنند.
برای مثال، این سیستمها میتوانند ورود افراد به محدودههای خطرناک را بهصورت لحظهای تشخیص داده و بلافاصله هشدار صادر کنند یا از طریق ارتباط با PLC، فرمان توقف دستگاه را ارسال کنند.
این قابلیتها تنها بخشی از کاربردهای هوش مصنوعی و بینایی ماشین در حوزه ایمنی هستند. اگر به این موضوع علاقهمند هستید، پیشنهاد میکنیم مقاله «هوش مصنوعی در ایمنی صنعتی و پیشگیری از حوادث» را نیز مطالعه کنید.
شمارش محصولات
در خطوط تولید با حجم بالا، شمارش دستی محصولات عملاً غیرممکن است. سیستمهای پردازش تصویر میتوانند بهصورت بلادرنگ تعداد محصولات عبوری را شمارش کرده و اطلاعات دقیقی برای کنترل تولید و انبار ارائه دهند.
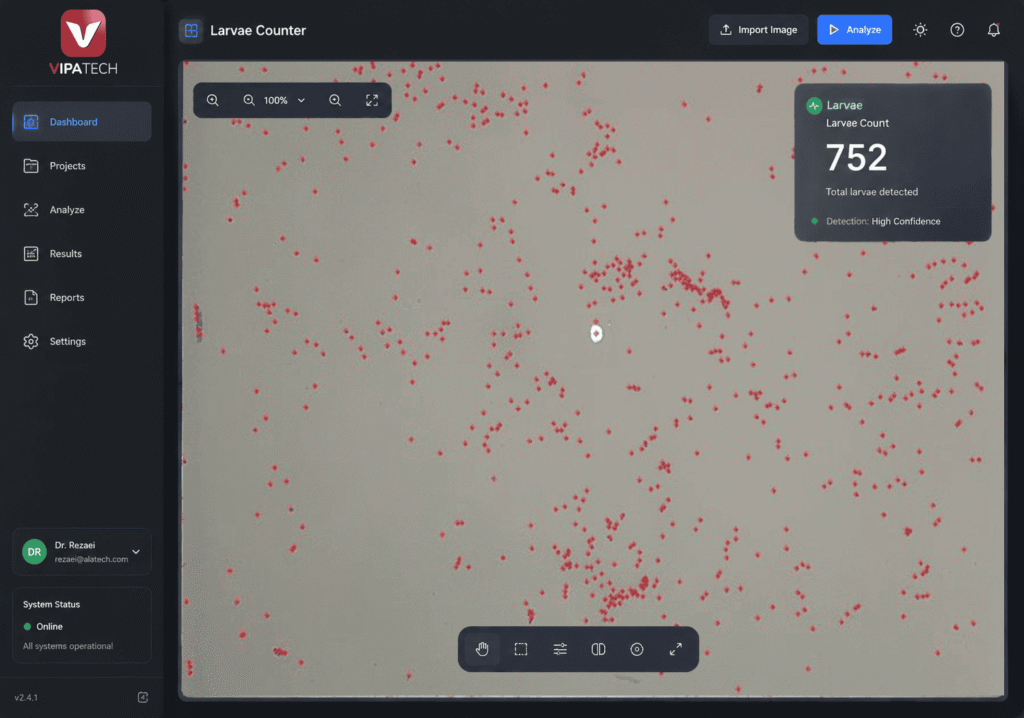
در مقایسه با سنسورهای ساده مانند سنسورهای نوری یا مادونقرمز که صرفاً عبور یا عدم عبور یک جسم را تشخیص میدهند، سیستمهای بینایی ماشین علاوه بر شمارش دقیق، توانایی تفکیک شرایط پیچیدهتری مانند همپوشانی محصولات یا عبور همزمان چند قطعه را نیز دارند.
از طرف دیگر، سنسورهای ساده معمولاً دقت محدودی دارند و در شرایطی مانند عبور شی خارجی، بهم چسبیدگی محصولات، یا عبور نامنظم قطعات ممکن است دچار خطا شوند و برخی عبورها را از دست داده یا یک جسم را بیش از یکبار شمارش کنند. در مقابل، سیستمهای پردازش تصویر با تحلیل فریمهای متوالی و بررسی ویژگیهای بصری هر محصول، احتمال خطا را بهطور قابل توجهی کاهش میدهند و شمارش پایدارتر و قابل اعتمادتری ارائه میکنند.
برای مثال، در خطوط بستهبندی سریع، اگر محصولات با فاصله کم یا چسبیده از مقابل سنسور عبور کنند، سنسورهای ساده ممکن است آنها را بهصورت یک یا چند شمارش اشتباه ثبت کنند، در حالی که سیستم بینایی ماشین با تحلیل شکل و حرکت هر آیتم میتواند شمارش دقیقتری انجام دهد.
شمارش تعداد اپراتورهای حاضر در پولپیت کنترل، شمارش تعداد محصولات تولیدی و شمارش تعداد باکتریها در تصاویر میکروسکوپی از جمله کاربردهای این بخش هستند.
خواندن بارکد و QR Code
سیستمهای بینایی ماشین قادرند انواع بارکدهای یکبعدی و دوبعدی (QR Code) را حتی در شرایط سخت محیطی مانند سرعت بالا، زاویه نامناسب یا کیفیت پایین چاپ، شناسایی و رمزگشایی کنند. این قابلیت در ردیابی محصولات و مدیریت زنجیره تأمین بسیار مهم است.
OCR صنعتی (تشخیص متن)
OCR صنعتی (Optical Character Recognition) به معنای استخراج و تبدیل متن موجود در تصاویر به دادههای قابل پردازش توسط سیستم است. برای مثال، دوربینهای کنترل سرعت و ثبت تخلف در جادهها که وظیفه خواندن پلاک خودروها را بر عهده دارند، در واقع از فناوری OCR در کنار الگوریتمهای پردازش تصویر استفاده میکنند.
این کاربرد در صنعت معمولاً برای خواندن شماره سریالها، تاریخ تولید، کد قطعات، لیبلها و اطلاعات حکشده روی محصولات مورد استفاده قرار میگیرد.
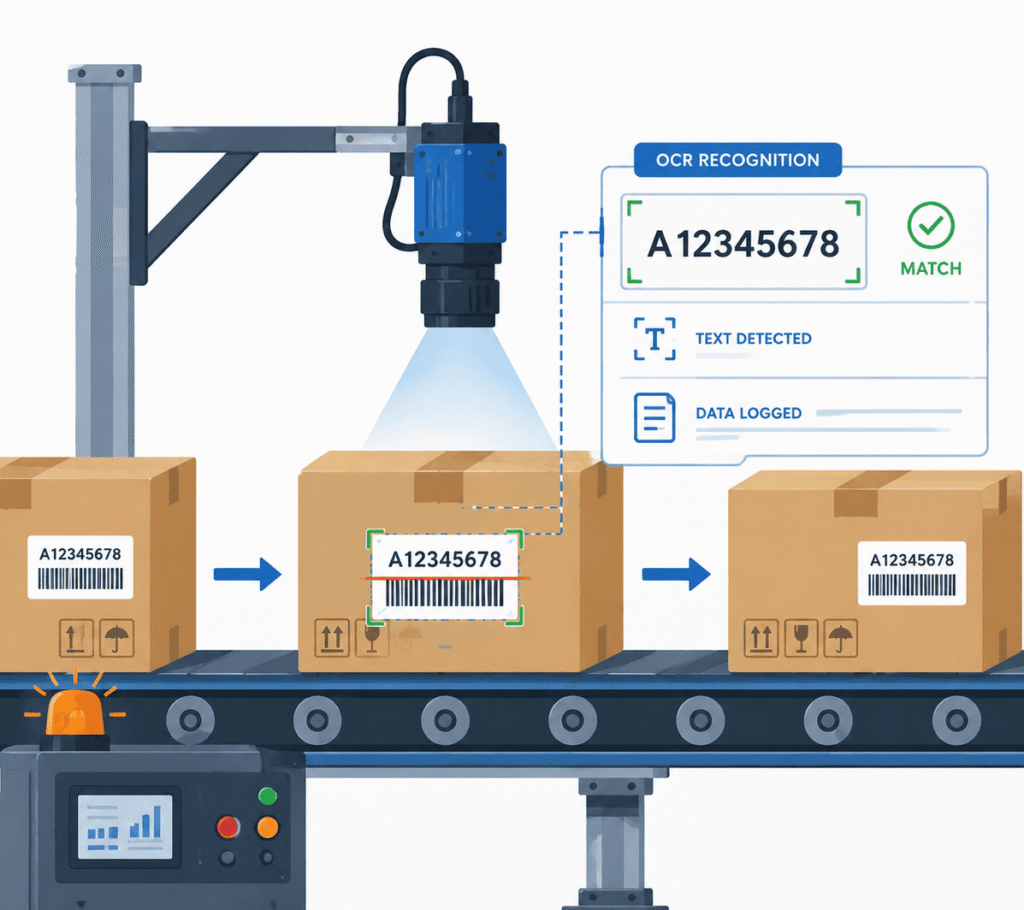
در زبان فارسی به دلیل اتصال حروف به یکدیگر و تغییر شکل آنها در موقعیتهای مختلف، ( مانند حرف ی در پایان کلمه حرف یـ در شروع کلمه و حرف ـیـ در میان کلمه) این چالشها پیچیدهتر نیز میشوند. این موضوع باعث میشود که دقت OCR فارسی در مقایسه با زبانهایی مانند انگلیسی که ساختار حروف جدا از هم هستند، در بسیاری از موارد پایینتر باشد.
البته باید توجه داشت که در مورد متون تایپی و استاندارد (غیر دستنویس)، بهخصوص زمانی که کیفیت چاپ مناسب باشد و شرایط تصویربرداری کنترل شده باشد، سیستمهای OCR صنعتی میتوانند عملکرد بسیار قابل قبولی حتی در زبان فارسی ارائه دهند.
تشخیص رنگ
در بسیاری از صنایع، رنگ محصول یکی از معیارهای مهم در کنترل کیفیت یا دستهبندی نهایی محسوب میشود. سیستمهای پردازش تصویر صنعتی میتوانند رنگ محصولات را با دقت بالا استخراج کرده و آن را با استانداردهای از پیش تعریفشده مقایسه کنند. این فرآیند معمولاً در فضای رنگی مناسب (مانند RGB یا HSV) انجام میشود تا تغییرات نور محیطی تأثیر کمتری بر نتیجه داشته باشند.
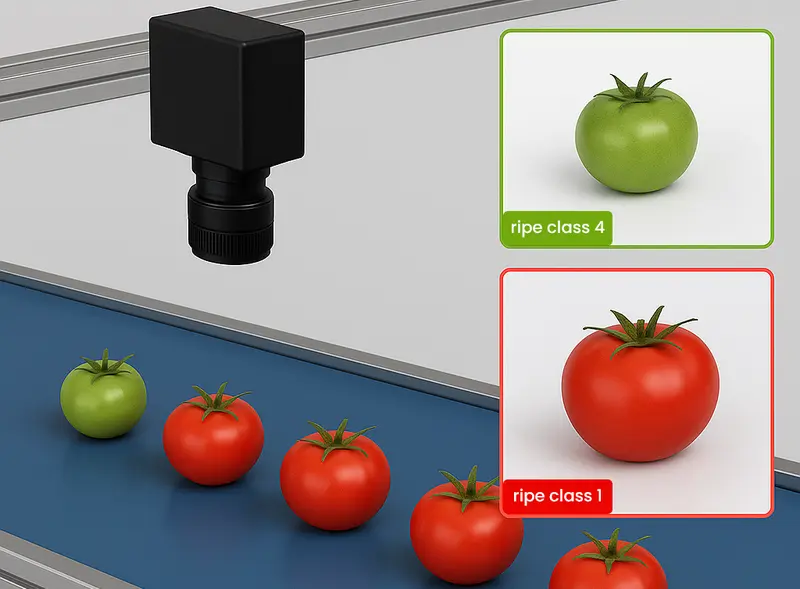
این کاربرد در صنایع بستهبندی، غذایی، داروسازی و پلاستیک بسیار رایج است؛
برای مثال:
- در صنعت مواد غذایی، تغییر رنگ مواد میتواند نشان دهنده فساد محصول باشد و سیستم بینایی ماشین قادرند این موارد را بهصورت خودکار شناسایی کنند.
- در صنایع بستهبندی مواد غذایی گاهی رنگ درب بطری میتواند نشان دهنده طعم یا نوع ماده داخل بطری باشد. در چنین مواردی سیستمهای بینایی ماشین میتوانند بطریها با رنگ درب اشتباه را تشخیص دهند.
- همچنین در صنایع پلاستیک نیز از این فناوری برای تشخیص یکنواختی رنگ گرانولها یا قطعات تولیدی استفاده میشود تا از عدم وجود تغییر رنگ یا اختلاط مواد اطمینان حاصل شود.
به همین دلیل، تشخیص رنگ دقیق یکی از ابزارهای مهم در اتوماسیون کنترل کیفیت محسوب میشود، بهویژه در شرایطی که اختلافهای جزئی رنگ نیز میتوانند نشاندهنده خطای تولید یا عدم انطباق با استاندارد باشند.مرتبسازی محصولات (Sorting)
پایش فرآیند تولید
پردازش تصویر تنها برای بررسی محصول نهایی استفاده نمیشود، بلکه میتواند برای پایش کل فرآیند تولید نیز به کار رود. در این حالت، سیستم بهصورت پیوسته وضعیت خط تولید را در طول فرآیند بررسی کرده و تغییرات غیرعادی یا انحراف از شرایط استاندارد را شناسایی میکند.
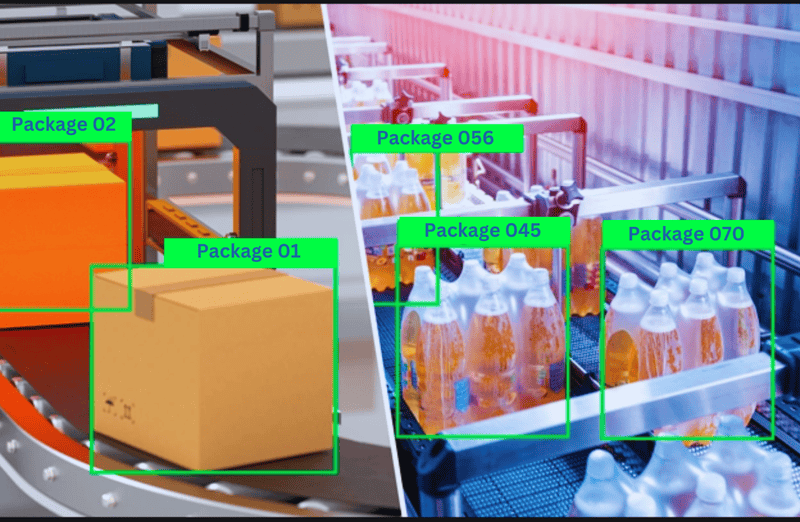
برای مثال، میتوان از این سیستمها جهت نظارت بر وضعیت حرکت محصولات روی نوار نقاله، تشخیص گیرکردن یا تجمع قطعات، بررسی نظم چیدمان، یا کنترل عملکرد صحیح تجهیزات مکانیکی در حین کار استفاده کرد. در برخی خطوط پیشرفته نیز از پردازش تصویر برای پایش سطح مواد، جریان یکنواخت تولید یا حتی تشخیص نشتی و تغییرات غیرعادی در فرآیند بهره گرفته میشود.
این نوع کاربردها باعث میشود سیستم بینایی ماشین نقش یک ابزار مانیتورینگ هوشمند را ایفا کند که علاوه بر کنترل کیفیت، به افزایش پایداری فرآیند و جلوگیری از بروز خرابیهای جدی در خط تولید نیز کمک میکند.
تشخیص ناهنجاری (Anomaly Detection)
در بسیاری از پروژههای صنعتی، تعریف تمام عیوب احتمالی از قبل امکانپذیر نیست؛ زیرا ممکن است محصولات به دلایل مختلف دچار نقصهایی شوند که تاکنون مشاهده نشدهاند. در چنین شرایطی، از روش تشخیص ناهنجاری (Anomaly Detection) استفاده میشود.
در این رویکرد، سیستم بهجای یادگیری نمونههای معیوب، الگوی محصولات سالم و شرایط عادی تولید را یاد میگیرد. سپس هر محصول یا رفتاری که بهطور معناداری از این الگو فاصله داشته باشد، بهعنوان یک ناهنجاری شناسایی میشود. از این رو، این روش قادر است حتی عیوب جدید یا ناشناخته که دارای تفاوت قابلتشخیص با الگوی محصولات سالم هستند را بهعنوان ناهنجاری شناسایی کند
برای مثال، در بازرسی سطوح فلزی، پارچه، شیشه یا قطعات پلاستیکی، ممکن است نوع جدیدی از خراش، لکه، تغییر بافت یا تغییر رنگ ایجاد شود که قبلاً در هیچ نمونه آموزشی وجود نداشته است. در حالی که یک مدل طبقهبندی معمولی ممکن است این عیب را تشخیص ندهد، سیستم تشخیص ناهنجاری به دلیل متفاوت بودن الگوی ظاهری آن را بهعنوان یک مورد غیرعادی شناسایی میکند.
این فناوری که عمدتاً بر پایه هوش مصنوعی و یادگیری عمیق توسعه یافته است، یکی از کاربردیترین روشها برای خطوط تولید پیچیده و محصولاتی با تنوع بالا محسوب میشود؛ بهویژه در صنایعی که جمعآوری نمونه از تمام عیوب ممکن، دشوار یا حتی غیرممکن است.
یکی از مزیتهای مهم برخی روشهای تشخیص ناهنجاری این است که برای آموزش مدل، لزوماً به تعداد زیادی نمونه معیوب نیاز نیست. در بسیاری از این روشها، مدل با استفاده از تصاویر محصولات سالم آموزش میبیند تا الگوی وضعیت عادی را یاد بگیرد. سپس نمونههایی را که تفاوت معناداری با این الگو دارند، بهعنوان موارد مشکوک شناسایی میکند.
البته شناسایی یک ناهنجاری لزوماً به معنای تشخیص قطعی نوع عیب نیست و عملکرد مدل به کیفیت دادههای آموزشی، نوع ناهنجاری و نحوه ارزیابی آن بستگی دارد.
پردازش تصویر کلاسیک یا هوش مصنوعی؟
یکی از مهمترین تصمیمات در طراحی یک سیستم پردازش تصویر صنعتی، انتخاب بین الگوریتمهای پردازش تصویر کلاسیک و روشهای مبتنی بر هوش مصنوعی یا یادگیری عمیق (Deep Learning) است. برخلاف تصور رایج، هوش مصنوعی همیشه بهترین گزینه نیست و در بسیاری از پروژههای صنعتی، روشهای کلاسیک به دلیل سرعت بالا، هزینه کمتر و سادگی پیادهسازی انتخاب مناسبتری هستند.
بهطور کلی، اگر مسئله دارای قوانین مشخص و شرایط تصویربرداری پایدار باشد، معمولاً پردازش تصویر کلاسیک بهترین انتخاب است. اما زمانی که محصولات تنوع زیادی دارند، شرایط محیطی متغیر است یا تعریف دقیق قوانین تشخیص امکانپذیر نیست، استفاده از هوش مصنوعی میتواند دقت و انعطافپذیری سیستم را بهطور قابل توجهی افزایش دهد.
جدول زیر مهمترین تفاوتهای این دو رویکرد را نشان میدهد.
| ویژگی | پردازش تصویر کلاسیک | یادگیری عمیق (Deep Learning) |
|---|---|---|
| سرعت پردازش | معمولاً بسیار بالا و مناسب برای پردازش بلادرنگ | بسته به مدل و سختافزار، معمولاً کمتر از روشهای کلاسیک |
| دقت | در شرایط کنترلشده بسیار بالا | در مسائل پیچیده و دادههای متنوع معمولاً دقت بالاتری دارد |
| نیاز به داده آموزشی | بسیار کم یا بدون نیاز به داده آموزشی | نیازمند تعداد قابل توجهی تصویر برچسبگذاریشده |
| هزینه پیادهسازی | معمولاً کمتر | معمولاً بیشتر به دلیل جمعآوری داده، آموزش مدل و سختافزار |
| انعطافپذیری | در برابر تغییر شرایط مقاومت کمتری دارد | توانایی سازگاری با شرایط و محصولات متنوع را دارد |
| زمان توسعه | معمولاً کوتاهتر | جمعآوری داده و آموزش مدل باعث افزایش زمان توسعه میشود |
| تفسیرپذیری | تصمیمات سیستم بهراحتی قابل تحلیل و عیبیابی هستند | فرآیند تصمیمگیری مدل معمولاً پیچیدهتر و کمتر قابل تفسیر است |
| نیاز به سختافزار قدرتمند | معمولاً فقط CPU کافی است | در بسیاری از پروژهها استفاده از GPU توصیه میشود |
| پایداری در محیطهای ثابت | بسیار مناسب | مناسب، اما همیشه مزیت محسوسی نسبت به روش کلاسیک ندارد |
| توانایی حل مسائل پیچیده | محدود به قوانینی است که برنامهنویس تعریف میکند | قادر به یادگیری الگوهای بسیار پیچیده و غیرقابل برنامهریزی است |
کدام روش برای پروژه شما مناسبتر است؟
هیچ پاسخ واحدی برای این سؤال وجود ندارد. انتخاب روش مناسب به عواملی مانند شرایط محیطی، پیچیدگی مسئله، نوع محصول، دسترسی به داده، میزان تنوع قطعات، سرعت خط تولید، کیفیت تصاویر، دقت موردنیاز و بودجه بستگی دارد.
بهعنوان مثال، اگر هدف اندازهگیری قطر یک قطعه یا تشخیص وجود یک سوراخ باشد، الگوریتمهای کلاسیک معمولاً بهترین انتخاب هستند. اما اگر قرار باشد عیوب سطحی پیچیده، نقصهای ظاهری یا الگوهایی که تعریف دقیق آنها دشوار است شناسایی شوند، استفاده از مدلهای یادگیری عمیق میتواند نتایج بهتری ارائه دهد.
در بسیاری از پروژههای صنعتی مدرن، بهترین راهکار استفاده از سیستمهای هیبریدی (Hybrid Vision Systems) است؛ یعنی ترکیب پردازش تصویر کلاسیک و هوش مصنوعی. در این رویکرد، بخشهایی از مسئله که دارای قوانین مشخص هستند با الگوریتمهای کلاسیک حل میشوند و تنها برای مسائل پیچیده از مدلهای یادگیری عمیق استفاده میشود. این ترکیب علاوه بر افزایش دقت، هزینه پردازش و زمان اجرای سیستم را نیز بهینه میکند.
مزایای استفاده از پردازش تصویر صنعتی
استفاده از پردازش تصویر صنعتی تنها به خودکارسازی بازرسی محصولات محدود نمیشود، بلکه میتواند تأثیر قابل توجهی بر کیفیت، بهرهوری، هزینههای تولید و حتی تصمیمگیری مدیریتی داشته باشد. به همین دلیل، این فناوری به یکی از ارکان اصلی تحول دیجیتال و هوشمندسازی کارخانهها تبدیل شده است. در ادامه، مهمترین مزایای استفاده از سیستمهای پردازش تصویر صنعتی را بررسی میکنیم.
کاهش ضایعات
یکی از مهمترین مزایای پردازش تصویر صنعتی، شناسایی سریع محصولات معیوب است که منجر به جلوگیری از ادامه تولید آنها و اصلاح سریع خط تولید میشود. تشخیص زودهنگام عیوب باعث میشود. این موضوع علاوه بر کاهش مصرف مواد اولیه، هزینههای دوبارهکاری و اسقاط محصولات را نیز کاهش میدهد.
افزایش کیفیت محصولات
سیستمهای بینایی ماشین میتوانند تمام محصولات را با معیارهای یکسان و بدون تأثیر عوامل انسانی بررسی کنند. این موضوع باعث میشود کیفیت محصولات در تمام شیفتهای کاری ثابت باقی بماند و نوسانات ناشی از خستگی یا تفاوت تجربه اپراتورها از بین برود. در نتیجه، مشتری محصولی با کیفیت یکنواخت و مطابق استاندارد دریافت میکند.
افزایش سرعت تولید
بازرسی دستی معمولاً یکی از گلوگاههای خطوط تولید است، زیرا سرعت عملکرد انسان محدود است و تولید کنندگان مجبور هستند سرعت تولید را کاهش دهند تا امکان بازرسی چشمی محصولات توسط اپراتور وجود داشته باشد. اما سیستمهای پردازش تصویر قادرند در کسری از ثانیه تصویر را تحلیل و نتیجه را اعلام کنند. این سرعت بالا امکان افزایش ظرفیت تولید بدون کاهش کیفیت را فراهم میکند و به کارخانهها اجازه میدهد با حفظ استانداردها، بهرهوری بیشتری داشته باشند.
کاهش هزینهها
اگرچه پیادهسازی یک سیستم پردازش تصویر نیازمند سرمایهگذاری اولیه است، اما در بلندمدت موجب کاهش هزینههای عملیاتی میشود. کاهش ضایعات، کاهش دوبارهکاری، جلوگیری از تولید محصولات معیوب، کاهش هزینههای کنترل کیفیت، منابع انسانی و افزایش بهرهوری، همگی باعث میشوند بازگشت سرمایه (ROI) این سیستمها در بسیاری از پروژهها قابل توجه باشد.
کاهش خطای انسانی
اپراتورهای انسانی ممکن است به دلیل خستگی، کاهش تمرکز، شرایط محیطی یا حجم بالای کار، دچار خطا شوند. در مقابل، سیستمهای پردازش تصویر با معیارهای از پیش تعریفشده و بدون تأثیر عوامل روانی یا فیزیکی، تمامی محصولات را با دقت یکسان بررسی میکنند. این موضوع باعث افزایش قابلیت اطمینان فرآیند کنترل کیفیت میشود.
قابلیت کار بهصورت ۲۴ ساعته
سیستمهای پردازش تصویر صنعتی میتوانند بهصورت شبانهروزی و بدون افت عملکرد فعالیت کنند. این ویژگی برای کارخانههایی که در چند شیفت یا بهصورت مداوم تولید دارند، اهمیت زیادی دارد. برخلاف نیروی انسانی، این سیستمها به استراحت نیاز ندارند و کیفیت عملکرد آنها در طول زمان ثابت باقی میماند.
ثبت و مستندسازی و تحلیل دادهها
یکی از مزایای مهم پردازش تصویر صنعتی، امکان ثبت خودکار اطلاعات هر محصول است. سیستم میتواندنتایج بازرسی هر محصول، زمان تولید، وضعیت قبولی یا مردودی و سایر اطلاعات مرتبط را بهصورت خودکار ذخیره کند.
یکی از مزایای ثبت این اطلاعات این است که در صورت بروز شکایت مشتری یا اختلاف بر سر کیفیت محصول، تصاویر ثبتشده، نتایج بازرسی، زمان تولید و سایر اطلاعات ذخیرهشده میتوانند بهعنوان مستندات قابل استناد مورد استفاده قرار گیرند. این اطلاعات به تولیدکننده کمک میکنند تا علت بروز مشکل را بهصورت دقیق بررسی کرده و در صورت لزوم، از کیفیت محصول خود دفاع (Claim) یا مسئولیت ایراد را با شواهد مستند اثبات کند.
همچنین ارزش واقعی این دادهها زمانی مشخص میشود که برای تحلیل عملکرد خط تولید مورد استفاده قرار گیرند. برای مثال، مدیران میتوانند با بررسی آمار محصولات معیوب در هر شیفت کاری، عملکرد شیفتهای مختلف را با یکدیگر مقایسه کرده و علت افزایش یا کاهش کیفیت را شناسایی کنند. همچنین میتوان روند تغییرات نرخ ضایعات، میزان تولید، توقفهای خط یا نوع عیوب را در بازههای زمانی مختلف تحلیل کرد.
این تحلیلها به مدیران کمک میکنند تصمیمهای دقیقتر و مبتنی بر داده بگیرند؛ برای مثال، تشخیص دهند کدام دستگاه بیشترین تعداد قطعات معیوب را تولید میکند، در چه ساعاتی از روز کیفیت افت میکند، یا کدام اپراتور و شیفت کاری عملکرد بهتری داشته است. چنین اطلاعاتی نقش مهمی در بهبود مستمر فرآیند تولید، کاهش ضایعات و افزایش بهرهوری کارخانه ایفا میکنند.
هزینه پیادهسازی سیستم پردازش تصویر در صنعت
هزینه پیادهسازی یک سیستم پردازش تصویر صنعتی عدد ثابتی ندارد و بسته به شرایط هر پروژه میتواند بهطور قابل توجهی (از چند صد میلیون تا چندین میلیارد) متفاوت باشد. این سیستمها معمولاً بهصورت کاملاً سفارشی طراحی میشوند، به همین دلیل قیمتگذاری آنها بر اساس نیاز واقعی خط تولید، سطح دقت مورد انتظار و پیچیدگی مسئله انجام میشود.
بهطور کلی، میتوان گفت هزینه نهایی یک پروژه پردازش تصویر صنعتی ترکیبی از سختافزار، نرمافزار، توسعه الگوریتم و یکپارچهسازی با خط تولید است. در ادامه مهمترین عوامل تأثیرگذار بر هزینه را بررسی میکنیم.
تعداد دوربینها
یکی از عوامل اصلی تعیینکننده هزینه، تعداد دوربینهای مورد استفاده در خط تولید است. هرچه پوشش بازرسی گستردهتر باشد و نقاط بیشتری از خط نیاز به نظارت داشته باشند، تعداد دوربینها افزایش یافته و به تبع آن هزینه سختافزار و پردازش نیز بیشتر خواهد شد.
سرعت خط تولید
در خطوط تولید با سرعت بالا، نیاز به دوربینهایی با فریمریت بالاتر، سیستمهای نورپردازی قدرتمندتر و پردازش سریعتر وجود دارد. این موضوع معمولاً باعث افزایش هزینه تجهیزات و همچنین پیچیدگی طراحی سیستم میشود.
دقت موردنیاز
هرچه دقت مورد انتظار برای تشخیص عیوب یا اندازهگیری بالاتر باشد، نیاز به دوربینهای با رزولوشن بالاتر، لنزهای دقیقتر و الگوریتمهای پیشرفتهتر وجود دارد. افزایش دقت معمولاً به معنی افزایش هزینه در هر سه بخش سختافزار، نرمافزار و توسعه است.
میزان هوشمندی سیستم
سیستمهای ساده معمولاً بر اساس قوانین از پیش تعریفشده (Rule-based) کار میکنند، اما در پروژههای پیشرفتهتر از هوش مصنوعی و یادگیری عمیق استفاده میشود. استفاده از مدلهای هوشمند نیازمند جمعآوری داده، آموزش مدل، تست و بهینهسازی است که هم زمان توسعه و هم هزینه را افزایش میدهد.
نیاز به GPU و سختافزار پردازشی
در پروژههایی که از یادگیری عمیق یا پردازشهای سنگین استفاده میشود، استفاده از GPU یا کامپیوترهای صنعتی قدرتمند ضروری است. این موضوع میتواند بخش قابل توجهی از هزینه کل پروژه را تشکیل دهد، بهویژه در کاربردهایی که پردازش بلادرنگ (Real-Time) مورد نیاز است.
سفارشی بودن پروژه
هرچه پروژه خاصتر و پیچیدهتر باشد، نیاز به طراحی الگوریتمهای اختصاصی، توسعه نرمافزار سفارشی و یکپارچهسازی عمیقتر با تجهیزات خط تولید بیشتر میشود. پروژههای کاملاً سفارشی معمولاً هزینه و زمان پیادهسازی بالاتری نسبت به راهکارهای استاندارد دارند.
جمعبندی
در نهایت، هزینه یک سیستم پردازش تصویر صنعتی بهطور مستقیم به میزان پیچیدگی مسئله، سطح اتوماسیون مورد انتظار و شرایط محیطی خط تولید وابسته است. به همین دلیل، ارائه یک قیمت ثابت برای این نوع سیستمها امکانپذیر نیست و معمولاً پس از بررسی دقیق نیازهای پروژه و انجام مطالعات اولیه (Feasibility Study) برآورد دقیق هزینه انجام میشود.
سوالات متدوال (FAQ)
در این بخش به برخی از سوالات رایج درباره پردازش تصویر صنعتی پاسخ داده شده است که در طول مقاله بهصورت مستقیم به آنها پرداخته نشده یا نیاز به جمعبندی دقیقتری دارند.
دقت اندازهگیری پردازش تصویر صنعتی چقدر است؟
دقت سیستمهای پردازش تصویر در اندازهگیری یک مقدار ثابت و مشخص نیست و به عوامل مختلفی مانند کیفیت دوربین، شرایط نورپردازی، دقت لنز، ابعاد و فاصله جسم، الگوریتمهای پردازش و حتی نحوه کالیبراسیون سیستم بستگی دارد. بهطور کلی، هرچه ابعاد قطعه کوچکتر باشد و شرایط تصویربرداری کنترلشدهتر طراحی شود، دستیابی به دقتهای بالاتر سادهتر و از نظر هزینه نیز مقرونبهصرفهتر خواهد بود.
در عمل، دقت این سیستمها میتواند از چندین ده میکرون در کاربردهای دقیق صنعتی تا چندین سانتیمتر در کاربردهای سادهتر متغیر باشد و این بازه کاملاً به نیاز پروژه و طراحی کل سیستم بینایی ماشین وابسته است.
سرعت پردازش در سیستمهای بینایی ماشین چقدر است؟
سرعت پردازش معمولاً در حد میلیثانیه تا چند ده میلیثانیه است. در بسیاری از کاربردهای صنعتی، سیستمها بهصورت بلادرنگ (Real-Time) کار میکنند و میتوانند با سرعت خط تولید هماهنگ شوند. البته سرعت نهایی به پیچیدگی الگوریتم، رزولوشن تصویر و توان پردازشی سختافزار بستگی دارد.
آیا امکان استفاده از پردازش تصویر روی خطوط تولید قدیمی وجود دارد؟
بله. یکی از مزایای مهم این فناوری، قابلیت نصب روی خطوط تولید موجود (Retrofit) است. در بسیاری از پروژهها بدون نیاز به تغییر اساسی در ماشینآلات، میتوان سیستم بینایی ماشین را به خط تولید اضافه کرد و فرآیند کنترل کیفیت را هوشمند کرد.
آیا برای پیادهسازی این سیستمها نیاز به هوش مصنوعی است؟
خیر. در بسیاری از کاربردهای ساده مانند تشخیص وجود/عدم وجود قطعه یا اندازهگیریهای هندسی، الگوریتمهای پردازش تصویر کلاسیک کاملاً کافی هستند. هوش مصنوعی معمولاً زمانی استفاده میشود که تنوع محصول زیاد باشد یا تعریف قوانین تشخیص بهصورت دستی دشوار باشد.
چه صنایعی بیشترین استفاده را از پردازش تصویر صنعتی دارند؟
صنایعی مانند فولاد، خودروسازی، داروسازی، بستهبندی، غذایی، پلاستیک و معدن بیشترین استفاده را از این فناوری دارند، زیرا نیاز به کنترل کیفیت دقیق، سرعت بالا و کاهش خطای انسانی در آنها بسیار مهم است.
آیا سیستم پردازش تصویر نیاز به نگهداری دارد؟
بله. مانند هر سیستم صنعتی دیگر، این سیستمها نیز نیاز به نگهداری دورهای دارند که شامل بررسی دوربینها، تنظیم نورپردازی، تمیزکاری و بهبود یا بازآموزی مدلها (در صورت استفاده از مدلهای هوش مصنوعی) میشود.